
Controlador de Peso Dinâmico para Indústria Farmacêutica
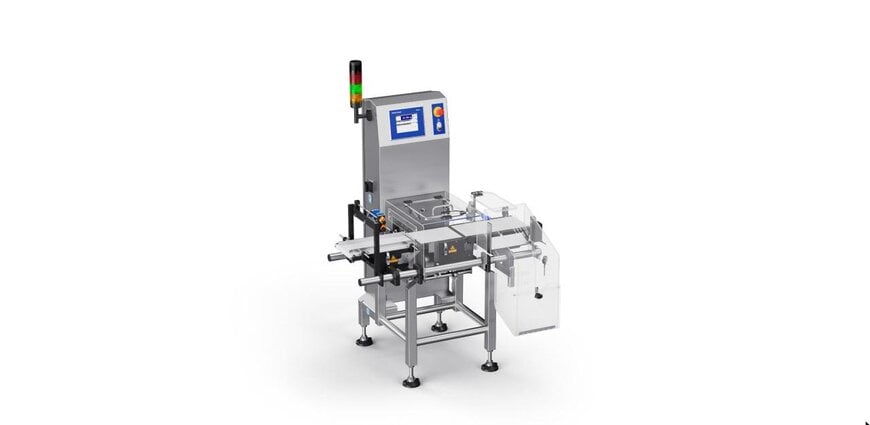
A Mettler Toledo lança o Controlador de Peso C16+ PlusLine para otimizar processos produtivos farmacêuticos e apoiar a conformidade com a FDA 21 CFR Part 11.
www.mt.com
Ambientes de produção farmacêutica exigem rastreabilidade rigorosa e alta exatidão na pesagem dinâmica para evitar desvios de dosagem e garantir a segurança do paciente. Para atender a essas demandas regulatórias e operacionais, as instalações industriais modernas necessitam de sistemas de controle de qualidade que integrem conectividade avançada e trilhas de auditoria aos fluxos de automação.
O controle de peso em linhas de alta velocidade apresenta desafios mecânicos significativos, pois interferências físicas podem comprometer a estabilidade das leituras. Projetado para solucionar essas restrições, o novo Controlador de Peso C16+ PlusLine da Mettler Toledo utiliza tecnologia de célula de carga digital combinada a algoritmos de filtragem avançados e compensação de temperatura. O equipamento alcança exatidão de até 100 mg em velocidades de produção de até 250 produtos por minuto (ppm), com uma precisão dinâmica 50% superior à dos modelos anteriores. Essa arquitetura permite uma inspeção contínua e confiável sem reduzir a velocidade da linha.
Rastreabilidade e Conformidade Regulatória no Setor Farmacêutico
Na indústria farmacêutica, o atendimento à legislação FDA 21 CFR Part 11 e às Boas Práticas de Fabricação (GMP) demanda a documentação rigorosa de todas as intervenções de controle de qualidade. O equipamento apoia esse requisito com gerenciamento de usuários, perfis de acesso protegidos por senha em três níveis e permissões que definem quais operações cada usuário pode executar e quais dados estatísticos pode consultar. O sistema dispõe ainda de uma trilha de auditoria que registra alterações de parâmetros e o histórico de atividades da máquina. Segundo Bruno Miamoto, especialista de aplicação da Mettler Toledo, esses registros associam cada ação à data, ao horário e à identificação do usuário responsável, permitindo rastrear, por exemplo, quem alterou uma receita e quando, com informações disponíveis para eventuais auditorias.
Mecanismos de Rejeição e Design Higiênico
A separação confiável de itens fora da especificação é assegurada por recursos como verificação de rejeitos, sensor de caixa cheia e caixa de rejeição com chave. Todo produto rejeitado passa por uma dupla checagem no sensor, com o registro da ocorrência na máquina. Como opcionais, estão disponíveis dispositivos de rejeição como empurrador pneumático ou jato de ar padrão ou de alto desempenho, além de detecção de aba aberta e EQPac (Pacote de Qualificação do Equipamento). Estruturalmente, o equipamento tem design ergonômico e estrutura modular com gabinete de controle em aço inoxidável, que facilita a limpeza e evita o acúmulo de resíduos. Disponível com graus de proteção IP54 ou IP65, pode ser configurado para ambientes secos ou úmidos, conforme a versão selecionada.
Conectividade de Dados e Interface de Operação
A operação e o acompanhamento dos parâmetros de produção são feitos por meio de uma interface touchscreen colorida de 6,5 polegadas, com botão de parada de emergência e seis idiomas selecionáveis, que exibe dados de peso e telas de produção com captura e distribuição de dados em tempo real. Alinhado às iniciativas de Indústria 4.0, o controlador oferece opções de conectividade por Ethernet, RS232 e interfaces Fieldbus, incluindo PROFINET, PROFIBUS DP e EtherNet/IP. Opcionalmente, pode ser integrado ao sistema de gerenciamento de dados ProdX, possibilitando acesso remoto, análise das informações de produção e apoio a iniciativas de melhoria contínua. A Mettler Toledo oferece ainda uma rede global de serviços, com opções de suporte técnico 24 horas por dia, sete dias por semana, conforme a região e as condições contratadas.
Contexto Adicional
Esta seção detalha especificações técnicas e benchmarking competitivo não incluídos no anúncio original do produto.
A pesagem dinâmica de alta frequência em linhas farmacêuticas requer tecnologias capazes de isolar a massa real do produto das vibrações mecânicas da linha. A transição de células de carga analógicas convencionais para células de carga digitais, com processamento de sinal e filtragem avançados, tornou-se uma referência de engenharia para atingir exatidão abaixo de um grama em altas cadências, como os 100 mg a 250 ppm deste equipamento. A manutenção de registros eletrônicos rastreáveis e o controle rigoroso de acesso (FDA 21 CFR Part 11) são pré-requisitos para reduzir o risco de alterações não autorizadas durante a liberação de lotes. A inclusão de sensores de confirmação de rejeição estabelece um padrão de redundância, garantindo que falhas no dispositivo de rejeição não resultem no retorno de produtos fora da especificação à linha.
Editado por Maria Brueva, editora da Induportals – adaptado por IA.
